直接答案
没有脱离标准和工况的
“哪一种更好”
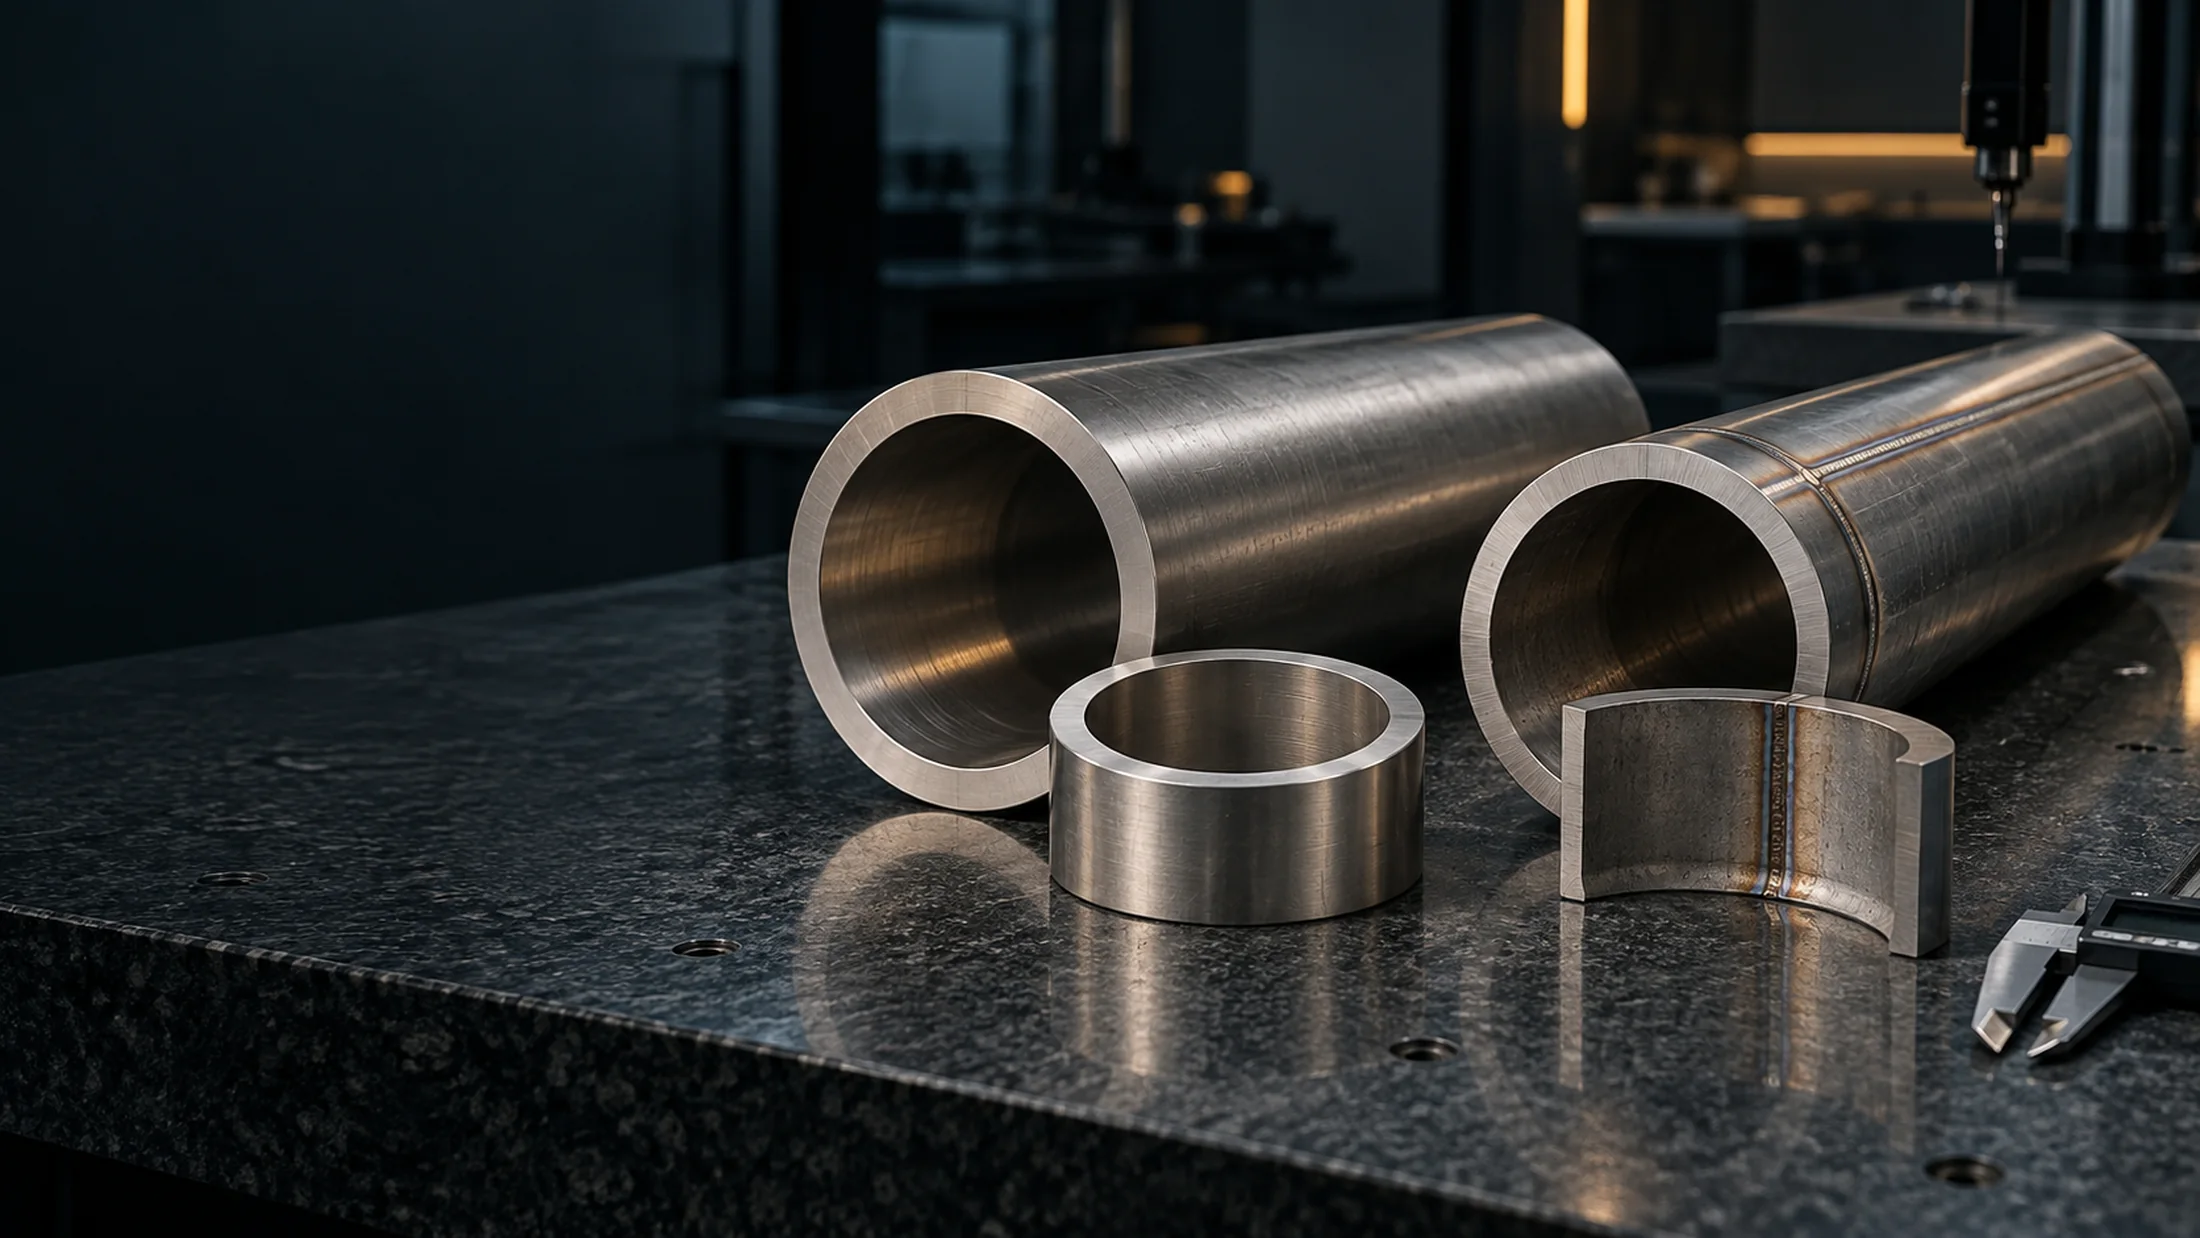
无缝管的核心特征是没有纵向焊缝,焊管则由板材或带材成形后纵向焊接。这只是制造路线的差异,不等于无缝管天然适合所有项目,也不等于合格焊管只能用于低要求场景。
真正的选择顺序是:先确认 Pipe 还是 Tube,再确认牌号和产品标准,随后核对项目是否允许焊接结构,最后比较尺寸、公差、热处理、无损检测、文件与交付条件。图纸或合同已经指定制造方式时,不能为了交期或价格自行替换。
选择顺序
先回答四个问题,再谈制造路线
把这些问题放在报价之前,可以减少拿到价格后才发现标准或结构不被项目接受的返工。
- 01
先确认 Pipe 还是 Tube
用途、尺寸表达和适用标准不同,不能把两个英文名称只当作“管子”的不同写法。
- 02
再确认产品标准
标准范围会限定牌号、制造方式、状态、尺寸与检验。图纸已指定时,应先执行图纸。
- 03
核对项目是否允许焊缝
承压、换热、循环载荷或受控行业项目,要由设计文件和批准体系决定制造路线。
- 04
最后比较规格与交付
把口径、壁厚、定尺、数量、检验、文件和交期放在同一张询价单中比较。
典型制造路径
两条路线从原料开始就不同
下面只用于理解采购检查点,不代表所有牌号、尺寸和标准都采用完全相同的工序。
无缝管路线
- 管坯或挤压坯
先确认原料身份、炉批及适用的制造起点。
- 挤压、穿孔或后续冷加工
具体方法随牌号、尺寸和产品标准变化。
- 热处理与矫直
状态、冷却、直线度和尺寸要能落到订单与 MTC。
- 表面、端部和全长检验
没有焊缝仍需检查管体、壁厚、偏心和规定的无损检测。
纵向焊管路线
- 板材或带材
母材牌号、标准、厚度、表面与炉批是焊管身份的一部分。
- 成形与自动焊接
按产品标准确认焊接方法、是否使用填充金属及焊缝形态。
- 冷加工、热处理或焊缝处理
是否需要以及做到什么程度,必须回到具体标准和项目条件。
- 焊缝与管体检验
明确覆盖范围、检测方法、验收等级和报告,不只写“焊缝合格”。
采购差异表
同一牌号,两种产品的验收重点不同
左右滑动查看无缝管与焊管完整对比
管坯、挤压坯或适用的空心坯料
板材或带材成形后纵向焊接
没有纵向焊缝,但仍需控制壁厚、偏心、表面和端部质量
存在纵向焊缝,要核对焊接方法、焊缝处理、热处理与检测
规格是否属于标准范围、冷加工与热处理、全长尺寸和无损检测
母材标准、焊接工艺、焊缝余高或修磨、焊后状态和焊缝检验
并非所有大口径、薄壁或特殊尺寸都适合直接沿用常规无缝路线
部分口径和壁厚可由板带成形,但是否可用仍由标准、设计和制造能力决定
按具体产品标准与通用要求核对,不因“无缝”二字减少检验
除材料和尺寸外,还要验证标准规定的焊缝相关试验和无损检测
适合不允许纵向焊缝或图纸明确指定无缝结构的项目
适合产品标准、设计文件和客户批准允许焊接结构的项目
标准地图
先用国内现行标准确定产品入口
以下链接均来自全国标准信息公共服务平台,国内可直接访问。网页只概括标准身份,正式采购仍以标准正文和项目文件为准。
GB/T 2882-2023
国家标准体系中的镍及镍合金管产品入口。具体牌号、状态、尺寸和制造要求仍要回到标准正文。
02GB/T 37614-2019
现行耐蚀合金无缝管产品标准。采购时继续核对适用牌号、规格范围、状态和试验要求。
03GB/T 37605-2025
2026 年 3 月 1 日实施,现行标准。已代替 2019 版及相关通用和镍铁铬合金焊管标准。
04NB/T 47047-2015
面向承压设备用镍及镍合金无缝管。是否采用及如何验收,仍应服从项目法规、设计文件和合同。
同一牌号也要按制造方式分开选标准
Alloy 625 无缝 Pipe / Tube:ASTM B444-23 配合 B829-24;可查看Alloy 625 无缝管采购指南。
Alloy 625 焊接 Tube:ASTM B704-23 配合 B751-21。
Alloy 625 焊接 Pipe:ASTM B705-24 配合 B775/B775M-22。
其他牌号不能照抄 625 的标准组合。具体产品标准与通用要求冲突时,应按相应标准正文处理,并继续核对 ASME、设计规范和客户文件。
检验怎么写
不要只写
“100% 检测”
百分比只说明覆盖范围,不能替代方法、验收依据和报告要求。
左右滑动查看两种管材的检验重点
材料与炉批
牌号、化学成分、炉批、状态与实物标识对应。
同时核对母材身份、焊管批次和焊接制造记录要求。
尺寸与外形
外径、壁厚、长度、直线度、偏心和端部。
外径、壁厚、长度、圆度、直线度及焊缝位置相关要求。
无损检测
按产品标准或订单指定涡流、超声、水压或其他方法。
除管体要求外,重点明确焊缝覆盖、方法、验收级别与报告。
力学与工艺试验
按材料状态和产品标准核对拉伸等规定项目。
可能涉及拉伸、导向弯曲、压扁或其他标准规定的焊接产品试验。
质量文件
MTC、尺寸和试验报告要与订单、炉批和实物对应。
在同样文件基础上,补充项目要求的焊接和无损检测记录。
通用脱敏示例
“625 管,外径 25 mm”还不能判断买哪一种
以下示例不对应真实客户订单,也不代表实际供货结果。
625 管,外径 25 mm,壁厚 2 mm,1000 米。
UNS、Pipe 或 Tube、无缝或焊接、产品标准与版本、Grade 或状态、定尺、公差、表面、端部、试验、MTC、包装和交期。
Alloy 625 / UNS N06625,Tube,无缝路线按 ASTM B444-23 与 B829-24;若项目允许焊接 Tube,可另按 B704-23 与 B751-21 报价。注明外径 × 壁厚 × 定尺、数量、状态、公差、试验、MTC、标识和包装。
询价清单
提交管材规格,先把制造路线和检验条件说清
已有图纸、管路等级表、换热器数据表或标准号,可以直接提交;信息不完整也可以先咨询,我们会协助指出缺少的采购字段。
01材料身份牌号、UNS 或中国牌号;不使用“镍合金管”作为唯一材料描述
02制造路线Seamless 或 Welded;若允许两种路线分别报价,应明确写出
03产品身份Pipe 或 Tube,使用场景为工艺管、换热管、仪表管或其他设备部位
04标准版本具体产品标准和通用要求;客户指定旧版本时不要自行替换
05尺寸数量外径、壁厚、定尺或不定尺长度、支数、总米数或总重量
06状态与表面热处理状态、冷加工要求、内外表面、氧化皮和清洁要求
07端部与公差切齐、坡口、封帽,以及外径、壁厚、长度、直线度等公差
08试验与文件水压或气密、涡流、超声、PT/RT 等项目、验收依据、MTC 与报告
09项目条件介质、温度、压力、设备位置、承压或行业属性、包装和交期
四条边界
制造方式不能代替材料和工程判断
标准范围优先
相同牌号的无缝管与焊管可能对应不同产品标准,不能只改标准号继续沿用原订单。
工况仍要验证
介质、温度、压力、循环、振动、清洗和设备位置共同决定可接受的结构与检验。
项目批准不能省略
承压、核电、航空和业主受控项目,应按图纸、法规、ASME 章节及批准体系执行。
不能自行替代
项目指定无缝或焊接结构时,任何路线变更都应经过正式技术评估和书面确认。
常见问题
无缝管与焊管采购问答
01无缝镍合金管一定比焊管更耐腐蚀吗?
不能这样判断。耐腐蚀性首先受牌号、材料状态、介质、温度、杂质、流动和表面状态影响。焊管还要核对焊缝和焊后状态,但这不等于所有焊管的耐蚀性天然低于无缝管。最终应按适用标准、项目设计和试验要求判断。
02承压项目可以使用镍合金焊管吗?
是否允许不能只凭网页回答。应核对设计采用的法规和规范、材料与产品标准、压力等级、焊接和无损检测要求,以及设计方或业主批准。项目指定无缝管时,供应方不能自行改成焊管。
03ASTM B444 能用于 Alloy 625 焊管吗?
不能直接套用。ASTM B444-23 的 Scope 是冷加工无缝 Pipe 和 Tube。Alloy 625 焊接 Tube 可核对 B704-23 与 B751-21,焊接 Pipe 可核对 B705-24 与 B775/B775M-22,并继续服从项目文件。
04B704 和 B705 有什么区别?
两者都是特定镍合金焊接产品标准,但 B704 面向焊接 Tube,典型覆盖锅炉、换热器和冷凝器管;B705 面向焊接 Pipe。采购时还要分别核对对应的通用要求、尺寸体系和项目用途。
05询价写“100% 无损检测”够不够?
不够。应写明检测方法、覆盖范围、验收标准或级别、抽检还是逐支、报告形式和复验要求。“100%”只表示范围,不能替代检测方法和判定依据。
06制造路线还没确定,可以先询价吗?
可以。先提交牌号、用途、外径、壁厚、长度、数量、标准号和工况,并注明“无缝或焊接路线待确认”。供应方可以协助列出缺少的采购条件,但不能代替设计方批准材料或制造路线。
资料与审核
标准身份按官方目录核对
内容整理与技术资料复核:鼎好镍基合金技术资料组
最近审核日期:2026 年 10 月 19 日
ASTM 版本与范围依据 ASTM 官方页面核对;为方便中国大陆读者访问,下面仅列全国标准信息公共服务平台链接。标准正文、图纸、法规和项目技术条件优先于网页概述。