先给结论
难加工不是
“刀具不够硬”
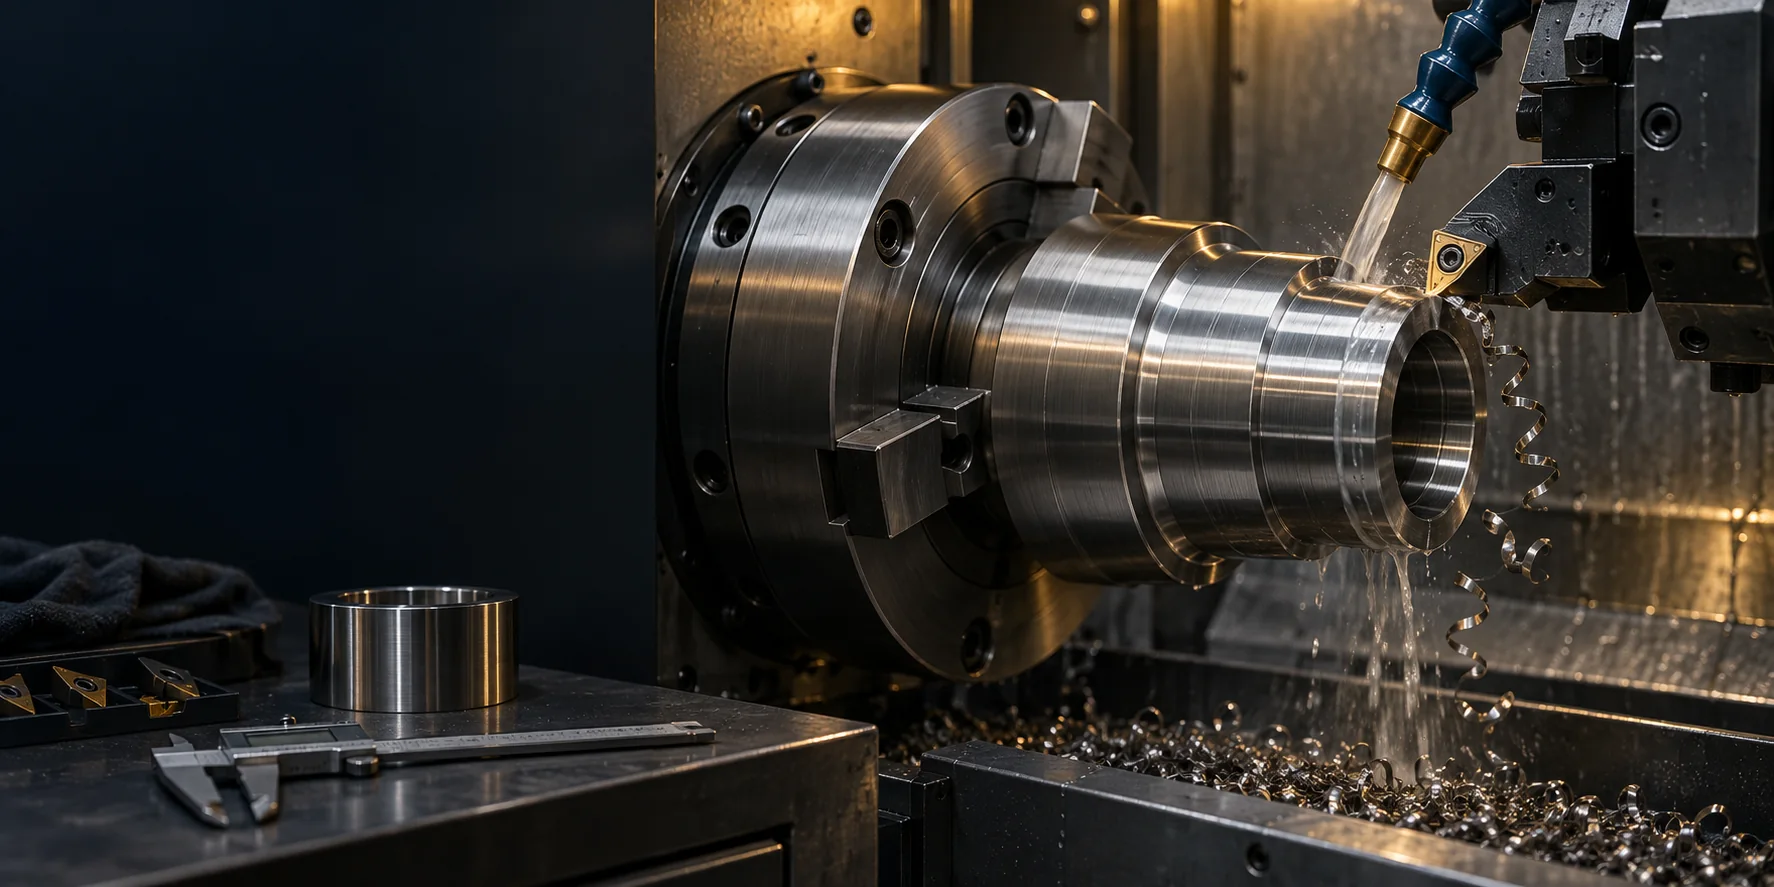
镍基合金加工困难,通常来自高强度、加工硬化、切削热集中、刀具磨损和设备刚性不足的叠加。刀具只是在切削区承担结果,真正需要先控制的是切削是否连续、夹持是否稳定,以及工件表层有没有被反复擦硬。
所以加工方案要从材料状态、毛坯余量和设备条件一起看。单独问“这是什么牌号”,还不足以给出可靠的加工报价。
为什么难
四个机制一起影响刀具寿命
先知道问题发生在哪里,才能判断应该改刀具、切削方式、夹持还是交付状态。
- 01
切削热集中
镍基合金的切削热不容易快速带走,刀尖、工件表层和刀具刃口会同时承受热负荷。
- 02
加工硬化
刀具钝化、走刀停顿、擦过而未切入或反复轻切,会在表层形成更难切入的硬化层。
- 03
刚性要求高
高强度材料加上长悬伸、薄壁或夹持不足,容易出现振动、崩刃和尺寸漂移。
- 04
状态差异大
固溶态、冷作态、时效态、锻件和焊接件的硬度与组织不同,不能共用一套加工假设。
现场控制
把“容易崩刀”拆成六个可调整的动作
这些是工艺评审时的检查顺序,不是脱离设备、牌号和刀具体系的通用参数表。
刀具
保持刃口锋利,按工序和材料状态选择硬质合金、高速钢或其他刀具体系。
切入
保证刀具真正切入材料,避免在加工硬化层上反复擦过;粗加工不要只留下薄薄一层。
机床
优先使用功率和刚性有余量的设备,缩短刀具悬伸,固定工件和刀杆。
冷却
按刀具、工序和设备条件选择水基、油基、定向气流或高压冷却,保持切削区稳定。
顺序
先做稳定的粗加工,再做精加工;需要时在时效或最终强化处理前完成主要去除量。
监控
观察切屑、振动、刀尖磨损、尺寸趋势和表面状态,不要只看单次加工是否完成。
按工序看
车、铣、钻、磨,风险点不一样
同一块镍基合金,换了加工方式,刀具受力、排屑和热量路径就会改变。
车削与镗削
稳定切入和控制刀具悬伸车削、端面和镗孔要避免刀具在表面停留。粗加工优先保证切深和连续切削,精加工再处理尺寸与表面。
询价时确认确认卡盘、刀杆、尾座或镗杆刚性,记录刀尖磨损与工件温升。铣削
减少冲击,控制断续切削复杂轮廓、薄壁和断续切削更容易引发振动与崩刃。刀具直径、齿数、夹持和入刀方式要一起调整。
询价时确认确认刀具伸出量、切入角度、排屑和冷却是否匹配。钻孔与攻丝
降低推力,保证排屑和润滑小直径刀具对刚性、刃口和排屑更敏感。盲孔、深孔和螺纹加工必须把孔深、底部余量和润滑写清。
询价时确认先确认孔径、深度、底孔比例、刀具材质和是否需要内冷。磨削与精修
控制表层热损伤当尺寸和表面要求较高时,磨削可能比勉强精车更稳,但要防止烧伤、残余应力和边缘过热。
询价时确认确认砂轮、修整、冷却液、余量和最终检验方法。看懂加工硬化
刀具擦过的表面,可能变成下一刀的障碍
当进给过轻、刀具停顿或振动导致“擦而不切”,材料表层会发生塑性变形并变硬。后续刀具如果只切到这一层,负荷会突然增加,随后出现崩刃、振动和尺寸失控。
- 保持锋利刃口和稳定进给,避免长时间停在工件上;
- 让下一道切削真正进入未硬化材料,不要只刮掉表面;
- 用足够刚性的夹持和短悬伸减少振动与重复摩擦;
- 记录刀具磨损和表面硬度变化,而不是只看外观。
加工询价
六组信息,决定报价能不能落地
如果只给牌号和成品尺寸,供应商很难判断毛坯、工序、刀具消耗和交付风险。已知多少就先写多少,未知项直接标注。
提交加工需求01材料牌号、UNS、材料状态、硬度或热处理记录
02产品板、棒、锻件、管件、环件及毛坯尺寸
03余量毛坯尺寸、单边余量、去除量和最终公差
04工序车、铣、钻、镗、攻丝、磨削或复合加工
05设备机床功率、夹持方式、刀具系统和冷却能力
06验收尺寸、公差、粗糙度、表层质量和无损检测
常见问题
镍基合金加工问答
01镍基合金难加工是不是因为硬度特别高?
硬度只是其中一项。高强度、加工硬化倾向、切削热集中、导热能力和刀具磨损会共同影响加工。即使材料硬度不算最高,只要刀具停顿或切削不稳定,也可能迅速形成难加工表层。
02为什么不能用普通不锈钢的加工参数直接套用?
牌号、热处理状态、加工方式、刀具和机床刚性都不同。普通不锈钢参数只能作为起点参考,不能替代针对镍基合金和具体设备的试切验证。
03粗加工应该先保守还是先追求效率?
先保证连续、稳定和可控,再逐步提高去除效率。稳定的夹持、锋利刀具、足够切入和有效冷却,比单纯降低速度更能减少加工硬化和刀具失效。
04时效强化牌号什么时候加工更合适?
很多高温沉淀强化合金会优先安排主要粗加工,再进行最终强化处理,最后保留精加工或磨削。但具体热处理和加工顺序必须以牌号、图纸和制造工艺评审为准。
05供应商询价时为什么要问加工要求?
同一牌号的板、棒或锻件,毛坯余量、状态和尺寸会直接影响加工成本、交期和可交付性。提前写清加工路线,供应商才能判断是否需要锻造、热处理、粗加工或分段交付。
资料来源
参数要回到材料和设备本身
本页用于加工前沟通和工艺初筛,不替代刀具厂商参数、机床试切、工艺评审和最终检验。