直接答案
不是哪一种“更高级”,
而是哪一种看得到目标缺陷
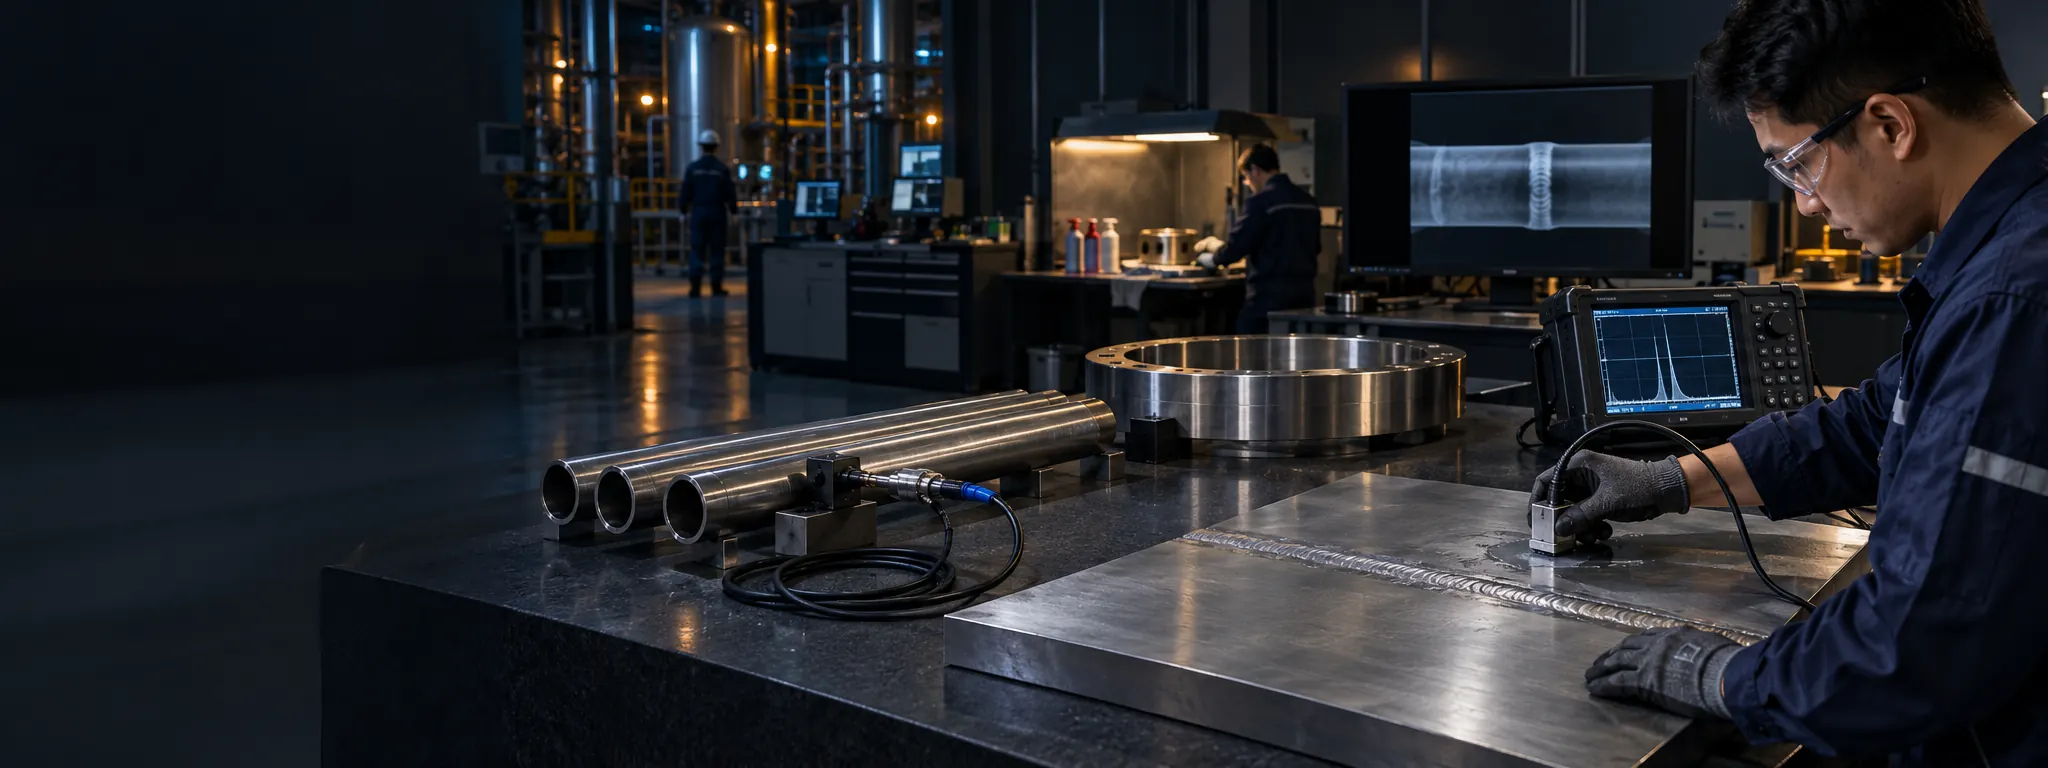
PT 看表面开口,UT 看材料内部和厚度方向,RT 用射线投影形成内部图像,ET 适合导电材料表层、近表层和管材连续检测。采购时要把方法与产品、缺陷位置、覆盖范围、检测阶段和验收准则一起写进订单。
查表面开口不连续
适合清洁、非多孔表面的裂纹、折叠、气孔等开口缺陷。表面被涂层、氧化皮或污物遮住时,检测效果会明显受影响。
查材料内部与厚度方向
常用于板材、锻件、棒材、管材和焊缝的内部检测。探头、声束、表面、几何和晶粒组织会影响可检范围与灵敏度。
用投影图像观察内部差异
常见于焊缝、铸件及钎焊结构。能形成可复核图像,但要考虑穿透方向、厚度、现场隔离和双侧布置条件。
快速检查导电材料表层和近表层
特别适合管材和换热管连续检测。几何、壁厚、导电率、探头与频率都会改变信号,出现指示不等于已经判定为缺陷。
方法对比
先按缺陷位置筛选,再核对产品和现场条件
同一件产品可能需要两种方法互补,但不能为了“检测项目更多”机械叠加。
左右滑动查看完整表格
| 比较项目 | PT 渗透 | UT 超声 | RT 射线 | ET 涡流 |
|---|---|---|---|---|
| 主要发现位置 | 表面开口 | 内部与厚度方向 | 内部投影差异 | 表层与近表层 |
| 常见产品入口 | 锻件、焊缝、机加工面 | 板、棒、锻件、管材、焊缝 | 焊缝、铸件、钎焊结构 | 无缝管、焊管、换热管 |
| 表面条件 | 必须清洁且不能封闭缺口 | 耦合与粗糙度影响声束进入 | 影响较小,但几何和厚度要可布置 | 表面状态和探头间隙影响信号 |
| 结果特点 | 显示缺陷在表面的形态 | 可定位深度和反射位置 | 形成可保存的二维图像 | 适合高速连续信号筛查 |
| 采购时最易漏写 | 清洗、显像、验收级别 | 探头、扫查面、参考试块、盲区 | 技术等级、像质、方向、底片或数字图像 | 探头形式、频率、参考试样、人工缺口 |
表格用于确定采购信息入口,不代替产品标准、图纸和项目验收要求。图纸已规定检测方法和版本时,供应方不能自行换成另一种方法。
按产品形态选择
同样是 Alloy 625,板、管、锻件的检测入口并不一样
产品标准通常已经给出基础试验要求。采购方要继续补充项目关注的区域、覆盖比例和验收级别。
UT
关注分层、夹杂或厚度方向异常;订单要写覆盖范围、扫查面、边缘盲区和验收级别。
UT + PT
UT 负责内部体积区,PT 负责机加工面、圆角、孔口和修磨区;检测阶段要与最终加工余量配合。
ET 或 UT
按产品标准、外径、壁厚和缺陷方向选择;还要写参考试样、人工缺口和全长覆盖要求。
RT 或 UT,必要时配合 PT
体积检测与表面检测承担不同任务,不能用“100% NDT”代替方法、焊缝范围和验收准则。
UT / PT 按结构组合
厚截面、过渡区、密封面和孔口的风险不同,应在图纸上标明重点区域与检测时机。
采购判断
为什么只写“UT + PT”还不够
检测要求能不能执行,取决于对象、阶段、范围、灵敏度和判定依据是否完整。
Inconel 625 环形锻件,UT + PT,10 件。
- 产品标准、版本和热处理状态
- 毛坯还是成品尺寸、加工余量和表面状态
- 检测阶段、覆盖范围、重点区域和不可达区
- UT 参考试块、探头、灵敏度和验收级别
- PT 材料体系、清洗、显像和验收准则
- 人员资格、报告内容、标识与炉批追溯
Alloy 625 / UNS N06625 环形锻件,按图纸及指定产品标准供货;写明热处理、毛坯与成品尺寸、加工余量。UT 按指定标准及版本执行,明确扫查面、覆盖范围、参考试块和验收级别;最终机加工后对指定表面做 PT。10 件,检测报告与炉批、件号和实物标识对应。
验收逻辑
“检测过”与“按项目要求合格”是两件事
方法标准解决怎么做,验收标准解决什么可以收。两者必须在订单中对应起来。
先确定方法与版本
写明 ASTM、GB/T、ISO 或项目程序编号及版本,并与产品标准和图纸保持一致。
再确定覆盖范围
是全长、全表面、全部焊缝,还是图纸标出的关键区;“100%”也必须说明针对什么对象。
最后确定判定依据
写清验收级别、允许指示、记录阈值、返修和复检规则,不让检测人员自行猜测项目标准。
把变更留在文件链中
方法、覆盖或验收要求如需变更,应在生产和检测前完成书面确认,并同步更新图纸、订单或技术协议。
报告核对
无损检测报告至少要能回答六个问题
报告不是一张“合格”盖章页,而是把检测结果与订单、炉批和实物连接起来的交付记录。
实物身份
牌号、产品形态、规格、数量、炉批或制造批、图纸号及件号
检测依据
方法标准及版本、项目程序、技术等级、验收标准和级别
检测配置
设备、探头或线圈、频率、角度、耦合剂或渗透材料、参考试块
覆盖与阶段
检测面、长度或面积、重点区域、盲区,以及热处理或机加工前后阶段
结果记录
指示位置、尺寸或幅度、图像/扫查记录、判定和返修复检状态
人员与追溯
检测日期、操作与审核人员、适用的资格等级,以及报告与实物标识对应关系
标准与人员
订单里要写检测标准,也要写人员资格体系
不同项目可能采用 ASTM、GB/T、ISO、ASME、航空规范或客户程序。人员资格、技术等级和批准路径要与项目体系一致。
国内项目可从下列现行国家标准核对方法和人员资格。正式订单仍应使用项目指定版本,并把产品标准、验收级别和报告要求一并列出。
这些链接均指向全国标准信息公共服务平台,便于中国大陆访问和核对标准状态。标准正文、采购合同和项目技术条件中的具体条款,应在下单前逐项落实到检测方案。
询价清单
把产品和检测要求放在同一份询价里
鼎好可按牌号、产品形态、标准和图纸供应镍基合金板、管、棒、锻件及法兰管件,并协同安排适用的无损检测、记录、标识和交付文件。
材料牌号、UNS、产品形态、产品标准及版本、热处理状态
规格尺寸、公差、数量、毛坯或成品状态、表面和加工余量
检测UT / PT / RT / ET,方法标准、版本、检测阶段和覆盖范围
验收技术等级、参考试样、灵敏度、记录阈值和验收级别
报告人员资格、图像或扫查记录、炉批与件号追溯、返修复检记录
交付MTC、标识、包装、目标交期及第三方见证节点
常见问题
镍基合金无损检测采购问答
01镍基合金订单写“UT + PT”够不够?
不够。还要写产品和规格、检测标准及版本、检测阶段、覆盖范围、重点区域、参考试块或灵敏度、验收准则、人员资格和报告要求。否则供应方只能确认做了哪种检测,不能确认如何检测和如何判定。
02UT、RT、ET 能互相替代吗?
不能只按方法名称互换。三种方法对缺陷方向、深度、产品几何、表面和检测效率的响应不同。图纸或产品标准已经指定方法时,应先按指定要求执行;需要变更时,要同步确认技术依据和验收准则。
03PT 能检测材料内部裂纹吗?
PT 只能显示与表面连通的开口不连续。缺陷如果完全位于内部,渗透剂无法进入,通常要结合 UT、RT 或其他适合的体积检测方法。
04涡流检测出现信号就代表管材不合格吗?
不一定。尺寸变化、探头偏心、导电率变化和表面状态也可能产生信号。应按参考试样和规定阈值评价,再根据产品标准或项目验收准则判定。
05无损检测报告能代替 MTC 吗?
不能。MTC 主要对应材料身份、炉批、化学成分、力学性能和规定试验;无损检测报告记录方法、范围、设备、人员、指示和判定。两份文件应通过炉批、规格、件号或标识形成同一条追溯链。
06资料不完整,可以先咨询检测方案吗?
可以。先提供牌号、产品形态、尺寸、图纸和用途;如果已有产品标准、缺陷关注点或项目验收要求,也一并提交。鼎好可协助把缺少的检测范围和采购字段整理出来。