直接答案
先定焊接任务,
再定焊材分类
同材焊关注焊缝与母材的性能目标;异种焊要同时处理两侧材料和稀释;耐蚀堆焊则看最终工作层的成分与有效厚度。
三种任务可能使用相似的镍基合金体系,但不能据此共用一个焊材写法。产品形态、焊接方法、标准分类、包装和验收字段必须逐项对应。
三种任务
同一个母材牌号,
可能走三条不同路线
同材焊
先确认要保留哪些母材特性母材牌号只是入口。还要把焊缝所需的耐蚀、强度、高温性能、焊后热处理和项目批准条件放在一起。
两侧母材、产品状态、厚度、接头形式、服役介质与温度、WPS/PQR。
异种焊
不能只跟着其中一侧母材选不同材料的成分稀释、热膨胀、焊接裂纹风险和服役边界可能互相牵制,焊材应按接头整体要求确定。
两侧母材、稀释率、热输入、焊后热处理、设计要求与批准路线。
耐蚀堆焊
看的是最终工作层,不是第一层名称基材成分会进入堆焊层。应同时规定堆焊方法、层数或厚度、最终层成分、表面检验和稀释控制。
基材、堆焊面积和厚度、工艺、焊带/焊丝与焊剂组合、最终层验收。
四种产品形态
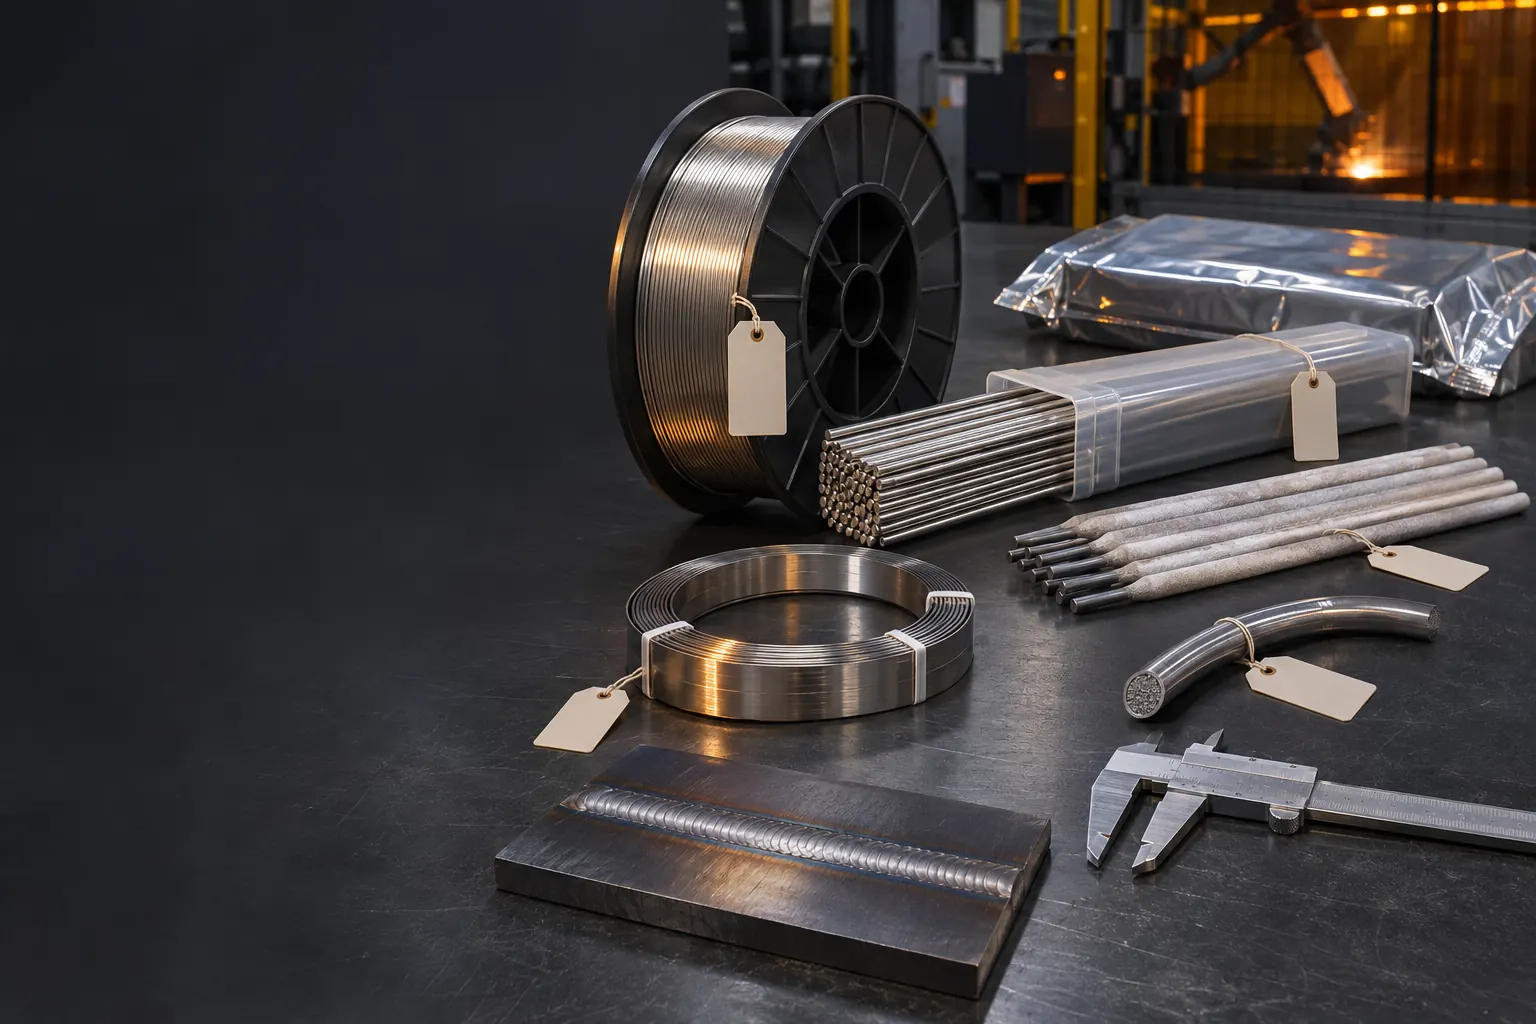
焊丝、焊条、焊带和药芯焊丝
不能只按成分互换
实心焊丝与填充丝
用于 TIG、MIG 等工艺。除分类牌号和直径外,还要写盘装或直条、盘具、单盘重量、表面与批次文件。
焊条
用于手工电弧焊。订单应明确分类、直径、长度、包装、烘干与储存要求,不能用同成分焊丝代替。
焊带
常用于埋弧或电渣堆焊。需要核对宽度、厚度、卷装、焊剂组合和目标堆焊层,不能按普通带材采购。
药芯焊丝
应说明气保护或自保护、直径、盘具、焊接位置、保护气体与熔敷金属要求,不能只写“镍基焊丝”。
查看鼎好的 镍基合金焊接材料供应范围
采购识别链
五个名字,
分别回答五个问题
把这些身份分开写,报价、到货和验收才不会各自理解。
- 01母材牌号
要焊的是哪两种材料,交付状态和厚度是什么。
- 02焊接任务与方法
同材、异种或堆焊;采用 TIG、MIG、手工电弧或带极堆焊。
- 03焊材分类牌号
执行哪个标准和版本,完整分类如何书写。
- 04产品与包装
焊丝、焊条、焊带或药芯焊丝,以及尺寸、盘具和包装。
- 05批次与文件
MTC、批号、标识、检验结果与 WPS/PQR 的对应关系。
询价示例
“625 焊丝,1.2 毫米,500 千克”
为什么还不能直接下单
只有材料俗称、直径和数量,无法判断焊接方法、产品身份、分类与验收条件。
- 同材、异种还是堆焊
- 两侧母材、状态与厚度
- 焊接方法和焊接位置
- 实心或药芯、完整分类与标准版本
- 盘具、单盘重量、保护气或焊剂
- WPS/PQR、MTC、批次与包装
镍基合金实心焊丝;用于指定两侧母材和接头的 MIG 焊,按项目规定的标准版本及完整分类牌号,直径 1.2 毫米。注明盘具和单盘重量、保护气体、WPS/PQR、熔敷金属要求、数量 500 千克、MTC、批号追溯、标识和密封包装。
国内官方标准入口
先对产品形态,
再看分类和供货要求
以下链接均来自全国标准信息公共服务平台。订单应写项目采用的完整标准编号、版本和焊材分类;修订计划不能当作已发布标准使用。
GB/T 15620-2025
2026 年 1 月 1 日实施,替代 GB/T 15620-2008。用于核对实心焊丝、填充丝和焊带的分类与供货要求。
GB/T 13814-2025
2026 年 1 月 1 日实施,替代 GB/T 13814-2008。采购焊条时应按项目采用的分类、规格和验收要求执行。
GB/T 41110-2021
用于核对气保护或自保护药芯焊丝的分类。实心焊丝与药芯焊丝的产品身份不能互换。
GB/T 25778-2010
当前仍为现行标准;平台已列出修订计划,正式采购应使用项目指定且已发布实施的版本。
询价清单
八组信息,把焊材规格写到能报价、能验收
有图纸或 WPS/PQR 就先提交;资料不完整,也可以从两侧母材、焊接任务、产品形态和数量开始梳理。
01焊接任务同材焊、异种焊或堆焊;新制、维修或覆层;焊缝位置与服务部位
02两侧母材完整牌号、UNS/国内牌号、产品状态、厚度以及是否已有复合层
03工艺条件TIG、MIG、手工电弧、埋弧或电渣;焊接位置、电流极性、保护气体或焊剂
04焊材身份执行标准及版本、完整分类牌号、实心/药芯、焊丝/焊条/焊带
05尺寸包装直径或宽×厚、直条长度、盘具、单盘/单包重量、卷内径与放卷方向
06性能验收熔敷金属成分、力学/腐蚀/硬度要求,堆焊最终层成分与最小厚度
07工艺文件项目 WPS/PQR、设计批准、焊后热处理、试板和取样要求
08交付文件数量与到货时间、MTC、批号追溯、标识、密封防潮包装和检验报告
供应与配套
按焊接任务组织焊材、文件和交付
鼎好可供应镍基合金实心焊丝、填充丝、焊条、焊带及相关焊接材料,具有库存与备货能力,并可配合尺寸、标识、检测、包装和交付要求。
提交焊材分类、规格、包装和数量后,可进一步确认具体规格的即时余量、动态价格与到货安排。异种焊和堆焊项目请同时提供两侧母材、工艺文件或图纸。
常见问题
镍基合金焊材
选择与采购问答
01母材是 Alloy 625,就一定选 625 类焊材吗?
不能只凭母材名称下结论。同材接头还要核对母材状态、焊缝性能、介质、温度和焊后热处理;异种焊与堆焊还会受到另一侧材料和稀释率影响。最终分类牌号应与项目 WPS/PQR、图纸或技术条件一致。
02ERNiCrMo-3 和 ENiCrMo-3 可以互换吗?
不能按名称相近直接互换。前者通常指实心焊丝或填充丝分类,后者通常指焊条分类,适用焊接方法、产品形式、尺寸和供货要求不同。订单应写完整标准、分类和产品形态。
03异种焊为什么必须提供两侧母材?
两侧母材共同决定焊缝稀释后的成分、热膨胀差、焊后热处理兼容性和服役边界。只提供其中一侧,无法判断焊材选择是否覆盖整个接头。
04耐蚀堆焊只写焊带牌号和厚度够吗?
不够。还要说明基材、堆焊方法、焊剂组合、层数或最终有效厚度、目标工作层成分、稀释控制、表面加工以及 PT、成分或其他验收要求。
05资料不完整,可以先询价吗?
可以。先提交已有图纸、两侧母材、焊接任务、工艺、焊材形式、规格和数量。鼎好可供应相关镍基合金焊材,并协助把缺少的分类、包装、文件和验收字段整理出来。