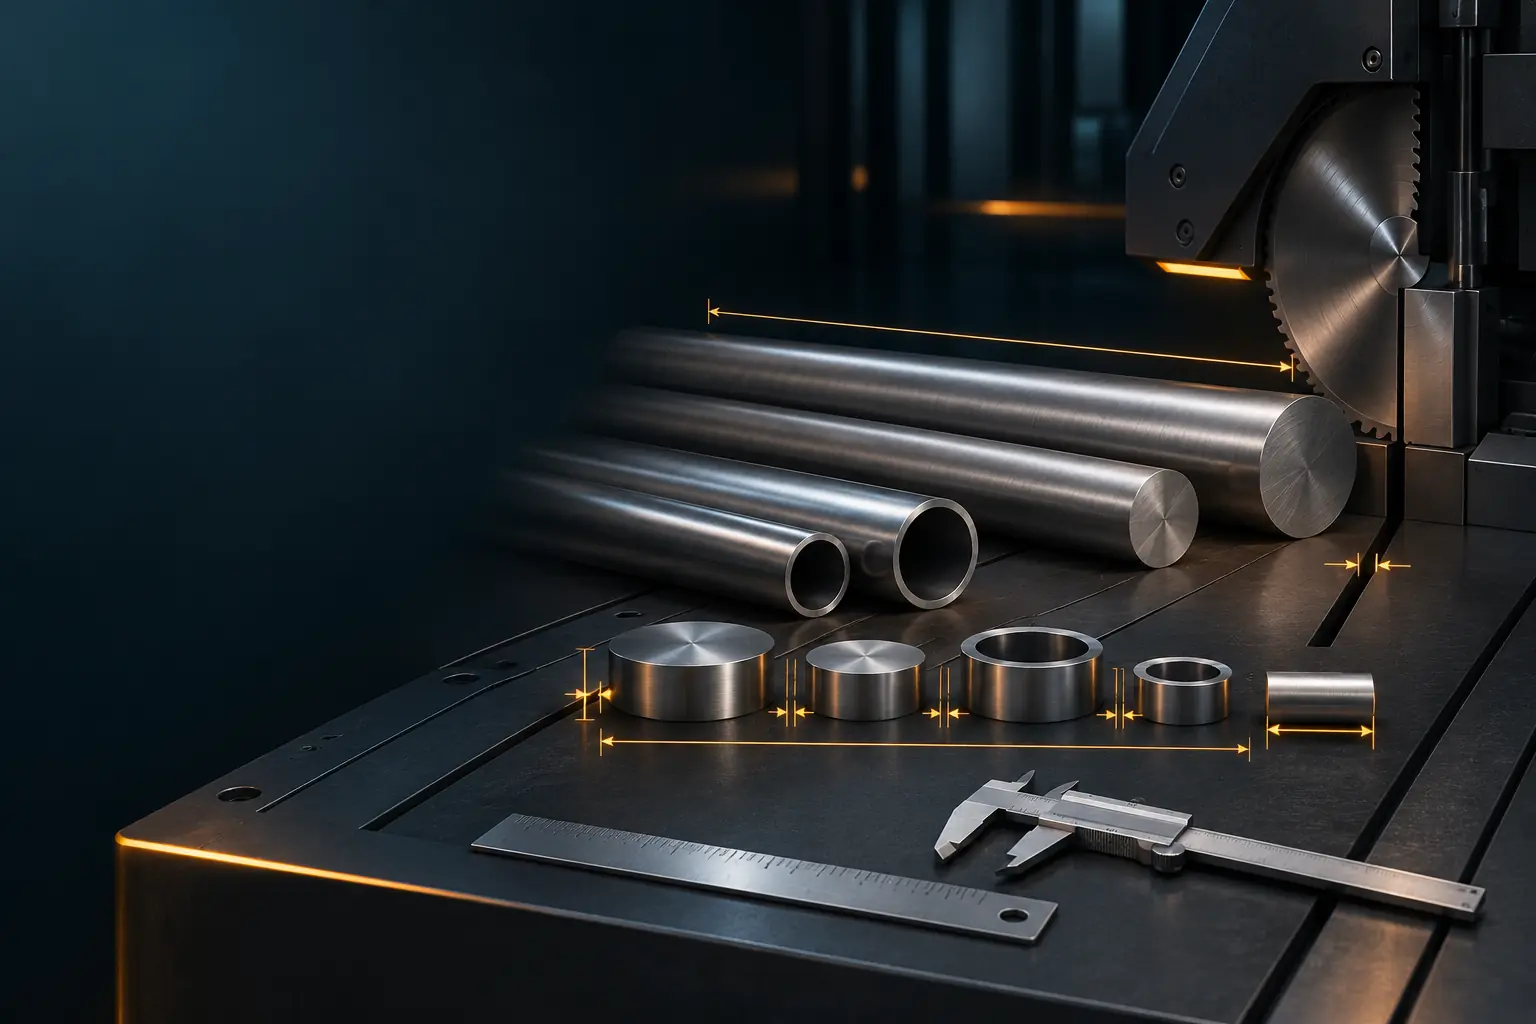
深色锯切工作台上的镍基合金圆棒、无缝管、切段毛坯和测量工具

CUT LENGTH PLANNER

棒材与管材
切段排料计算器

比较不同原料定尺能切多少件、需要采购几支、会留下多少余料。锯缝、两端加工余量和首尾修整都单独计算。

比较定尺方案

先把长度关系分清

原料定尺相同,少填一项
就可能差出整支材料

01

成品净长

图纸要求的最终长度,不包含后续端面加工要切除的部分。
02

两端加工余量

每端留量单独输入,工具会自动加到两个端面。

03

锯缝与端部预留

切割损耗按件累计,首端修整和尾端预留按每支原料扣除。

排料比较

同一批零件,比较三种原料定尺

可以只填一种定尺,也可以同时比较三种。结果按毛坯长度计算,不把成品净长误当成锯切长度。

先反算毛坯尺寸
01

填写单件长度

下料长度 = 成品净长 + 2 × 每端加工余量;每取得一件毛坯,再计一次锯缝。

02

填写原料和数量

03

输入要比较的原料定尺

结果怎么用

不要只看“每支出几件”

01

先比较整批采购总长

长定尺单支出件多,但最后一支若只切少量零件,整批余料可能反而更大。

02

再判断余料能否转用

可转作其他订单的余料不是纯损耗。需要提前定义最短可用长度、标识和炉批保留方式。

03

最后按实际设备复核

锯床锯缝、夹持盲区、端部缺陷处理和长度公差,会改变实际排料结果。

把计算结果写进询价

一份能直接核价的切段需求,至少写清四组条件

01

材料与产品身份

牌号、UNS、产品标准和版本、棒材或管材、制造及热处理状态。

02

原料截面与定尺

棒材直径,或管材外径与壁厚;同时写原料定尺、长度公差和直线度。

03

切段与端面要求

成品净长、每端余量、切段数量、长度公差、端面垂直度、毛刺和表面保护。

04

文件与交付

MTC、炉批追溯、标识转移、检测、余料处置、包装以及期望到货时间。

切段与按需加工

把牌号、截面、长度和数量发来,
一起核对更合适的备料方案

鼎好可供应镍基合金棒材和管材,并提供切割、机加工、检测、标识转移与包装配套。具体价格、当前规格余量和交付日期按本次询价确认。

常见问题

切段排料容易漏掉什么?

01为什么下料长度要加两倍端面余量?

端面加工通常发生在工件两端。成品净长为 500 mm、每端留 3 mm 时,下料长度应按 506 mm 计算。若订单只写“余量 3 mm”,应进一步说明是每端 3 mm 还是总共 3 mm。

02为什么每件都计入一次锯缝?

工具采用偏保守的连续切段算法:首端修整后,每取得一件毛坯都预留一次切割损耗。实际设备、夹持位置和最后一刀的处理方式可能不同,报价和排产时应使用锯床已经确认的锯缝数据。

03首端修整和尾端预留分别是什么?

首端修整用于去除原料端部不平、氧化或受损部分;尾端预留是为了避免最后一件靠近夹持盲区或不可用端部。两项都从每支原料的可排长度中扣除。

04材料利用率最高的方案一定最合适吗?

不一定。还要比较原料现有定尺、长度公差、单支重量、吊装与运输限制、炉批拆分、余料是否能转用,以及切割和后续加工安排。工具把利用率最高的方案标为优先比较,不代表自动批准。

05棒材和管材可以使用同一套长度算法吗?

只比较轴向切段时,两者都按原料长度、毛坯长度、锯缝和端部预留计算。正式询价仍需分别提供棒材直径,或管材外径、壁厚,以及材料牌号、产品标准、状态、公差、表面和检验要求。

项目询价

有明确需求,也可以只有一个工况

信息不完整也没关系,我们会协助您梳理并给出可行的材料采购方向。

打开询价表单
快速询价

填写采购需求

带 * 为建议优先填写项

01先留下核心信息
02说一下采购需求
补充公司、标准、规格等信息选填,展开后填写
WECHAT CONTACT

微信沟通

使用微信扫码,发送牌号、规格、数量或图纸。

鼎好微信联系二维码